
Jak vypočítat lisovací sílu ohraňovacího lisu
Jak silný ohraňovací lis potřebujete pro plech o tloušťce 3, 6 nebo 10 mm? Odpověď neurčuje pouze síla materiálu. Rozhodující je také délka ohybu, pevnost materiálu a především šířka V-drážky spodní matrice.
Vyberte si ohraňovací lis z naší nabídky
Příliš slabý lis nemusí požadovaný díl vůbec ohnout nebo bude dlouhodobě pracovat na hranici svých možností. V tomto článku si srozumitelně ukážeme, jak se potřebná lisovací síla počítá nebo jak zvolit vhodnou matrici.
Co znamená lisovací síla ohraňovacího lisu
Lisovací síla vyjadřuje maximální sílu, kterou dokáže beran ohraňovacího lisu působit na ohýbaný materiál. U strojů se nejčastěji uvádí v tunách, případně v kilonewtonech.
Důležité je slovo celkovou. Uvedená tonáž není automaticky síla na jeden metr ohybu. Při výpočtu musíme vždy zohlednit skutečnou délku ohýbané hrany.
Například ohnutí plechu v délce 500 mm bude vyžadovat přibližně polovinu síly oproti stejnému ohybu v délce 1 000 mm.
Na čem závisí potřebná lisovací síla
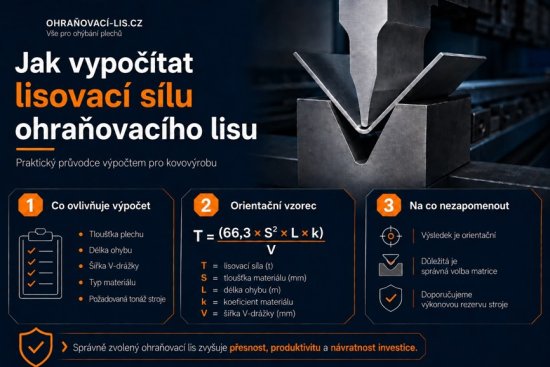
Největší vliv mají následující parametry:
1 Tloušťka plechu
Potřebná síla neroste s tloušťkou materiálu lineárně. Ve výpočtu se tloušťka umocňuje na druhou.
To znamená, že plech o dvojnásobné tloušťce obvykle nevyžaduje dvojnásobnou, ale přibližně čtyřnásobnou sílu, pokud ostatní podmínky zůstanou stejné.
2 Délka ohybu
Čím delší je ohýbaná hrana, tím větší celkovou sílu lis potřebuje.
Plech o tloušťce 3 mm ohýbaný v délce 500 mm proto představuje úplně jiný požadavek než stejný materiál ohýbaný přes celé tři metry pracovního stolu.
3 Pevnost materiálu
Nerezová ocel, běžná konstrukční ocel, vysokopevnostní ocel a hliník mají rozdílnou pevnost v tahu. Stejná tloušťka proto neznamená stejnou potřebnou sílu.
Nerezová ocel obvykle vyžaduje vyšší sílu než běžná konstrukční ocel. Hliník naopak zpravidla vyžaduje méně síly, záleží však na konkrétní slitině a jejím stavu.
4 Šířka V-drážky matrice
Čím užší V-drážku použijeme, tím větší síla je k ohnutí plechu potřeba.
Širší matrice potřebnou sílu snižuje, současně ale vytváří větší vnitřní rádius ohybu a zvyšuje minimální délku lemu. Šířku matrice proto nelze zvětšovat pouze s cílem snížit zatížení stroje.
5 Způsob ohýbání
Nejnižší sílu zpravidla vyžaduje ohýbání na vzduch. Vyšší zatížení vzniká při ohýbání na doraz a výrazně vyšší při ražení neboli kalibrování materiálu do matrice.
Vzorec uvedený v tomto článku je určen především pro běžné ohýbání na vzduch přibližně do úhlu 90°.
Jak zvolit šířku V-drážky matrice
Jako výchozí pravidlo se při ohýbání běžné konstrukční oceli používá:
V = 8 × tloušťka materiálu
Pro plech o tloušťce 3 mm tedy vychází:
V = 8 × 3 = 24 mm
Pro plech o tloušťce 6 mm:
V = 8 × 6 = 48 mm
Pravidlo osminásobku je praktický výchozí bod, nikoliv univerzální norma. V závislosti na materiálu či požadovaném rádiusu může být vhodná užší nebo širší matrice.
U matrice V24 tak bude přirozený vnitřní rádius přibližně:
24 × 0,16 = 3,8 mm
Jestliže výkres požaduje vnitřní rádius 1 mm, samotná volba matrice V24 nemusí být vhodná, přestože z pohledu tonáže vychází správně.
Vzorec pro výpočet lisovací síly
Pro orientační výpočet ohýbání běžné oceli na vzduch lze použít tento vztah:
F = (650 × S² × L) ÷ (V × 1 000)
Kde:
F je potřebná síla v kN
S je tloušťka materiálu v mm
L je délka ohybu v mm
V je šířka V-drážky matrice v mm
Koeficient 650 odpovídá orientačně běžné oceli s pevností v tahu kolem 450 MPa.
Výsledek v kilonewtonech převedeme na tuny:
T = F ÷ 9,81
Pro rychlejší výpočet přímo v tunách můžeme použít délku ohybu v metrech:
T ≈ (66,3 × S² × L) ÷ V
Kde je tentokrát:
T potřebná síla v tunách
S tloušťka plechu v mm
L délka ohybu v metrech
V šířka matrice v mm
Jde o orientační výpočet. Přesná hodnota se může lišit podle skutečné pevnosti materiálu, směru vláken, rádiusu nástroje a geometrie konkrétních nástrojů. Obdobný princip výpočtu používají také průmyslové tabulky tonáže.
Praktický příklad: plech 3 mm v délce 2,5 metru
Chceme ohnout běžnou konstrukční ocel o tloušťce 3 mm v délce 2 500 mm.
Zvolíme matrici:
V = 8 × 3 = 24 mm
Dosadíme do vzorce:
F = (650 × 3² × 2 500) ÷ (24 × 1 000)
F = 609,4 kN
Výsledek převedeme na tuny:
609,4 ÷ 9,81 = přibližně 62 tun
Teoreticky tedy potřebujeme přibližně 62 tun. Stroj bychom ale měli vybrat s rezervou, celkem tedy 80 tun.
Jak zohlednit nerez, hliník a vysokopevnostní ocel
U jiného materiálu můžeme základní výsledek upravit podle poměru jeho pevnosti v tahu vůči běžné oceli.
Korekční faktor = skutečná pevnost materiálu ÷ 450 MPa
Pokud má materiál pevnost v tahu 675 MPa:
675 ÷ 450 = 1,5
Vypočtenou lisovací sílu tedy vynásobíme hodnotou 1,5.
Příklad výpočtu pro nerez
Máme nerezový plech o tloušťce 4 mm, délku ohybu 2 metry a matrici V32.
Základní síla pro běžnou ocel:
T = (66,3 × 4² × 2) ÷ 32
T = přibližně 66 tun
Použijeme korekční faktor 1,5:
66 × 1,5 = přibližně 99 tun
Po přidání provozní rezervy vychází vhodná tonáž přibližně na 120 tun. Stroj o síle 100 nebo 110 tun by již mohl pracovat příliš blízko svého maxima.
Proč širší matrice snižuje potřebnou sílu
Ze vzorce je vidět, že šířka V-drážky je ve jmenovateli. Čím větší V použijeme, tím menší sílu potřebujeme.
Například u plechu o tloušťce 6 mm v délce 3 metrů:
- Při použití matrice V48 potřebujeme přibližně 149 tun
- Při použití matrice V60 přibližně 119 tun
- Při použití matrice V72 přibližně 99 tun
Mohlo by se tedy zdát, že nejlepším řešením je vždy co nejširší matrice. Tak jednoduché to ale není.
Širší V-drážka současně znamená:
- Větší přirozený vnitřní rádius
- Delší minimální lem
- Jiné rozvinuté rozměry dílu
- Možné nesplnění výkresové dokumentace
- Horší možnosti ohýbání drobných dílů
Volba matrice proto musí vycházet z celého výrobku, nikoliv pouze z požadované tonáže.
Jak velkou výkonovou rezervu zvolit
Ohraňovací lis by neměl při běžné výrobě trvale pracovat na hranici maximální lisovací síly.
V praxi doporučujeme počítat alespoň s rezervou přibližně 15 až 20 %. U náročnějšího provozu, proměnlivých materiálů nebo plánovaného rozšíření výroby může být vhodná ještě vyšší rezerva. Důvody jsou praktické:
- Skutečná pevnost materiálu může být vyšší než předpokládaná
- Ne vždy lze použít optimální šířku matrice
- Zákazník může v budoucnu začít ohýbat silnější nebo delší díly
- Některé operace vyžadují vyšší sílu než běžné ohýbání na vzduch
- Stroj provozovaný dlouhodobě na maximu je více zatěžován
Rezerva ale neznamená, že je vždy správné koupit nejsilnější dostupný lis.
Celková tonáž není jediným omezením
Při posuzování konkrétní operace musíme vedle síly stroje zkontrolovat také:
- Maximální zatížení horního nástroje
- Maximální zatížení spodní matrice
- Dovolené zatížení na jeden metr
- Možnost bodového nebo mimostředného zatížení
- Délku a rozložení segmentovaných nástrojů
- Maximální zdvih beranu
- Vzdálenost mezi bočnicemi
- Průchod a kolize hotového výrobku
Krátký ohyb ze silného materiálu může vytvořit velmi vysoké lokální zatížení. Přestože má stroj dostatečnou celkovou tonáž, použitý nástroj nemusí takové zatížení bezpečně přenést.
Mimostředné ohýbání navíc nemusí být u každého stroje povoleno ve stejném rozsahu. Vždy je nutné respektovat technickou dokumentaci konkrétního ohraňovacího lisu.
Praktický příklad výběru stroje pro plech 6 mm
Zákazník chce pravidelně ohýbat běžnou ocel o tloušťce 6 mm v délce 3 000 mm.
Při matrici V48:
T = (66,3 × 6² × 3) ÷ 48
T = přibližně 149 tun
Po přidání 20% rezervy:
149 × 1,2 = přibližně 179 tun
Ohraňovací lis o síle 170 tun by byl v této aplikaci blízko svého maxima. Pro pravidelnou výrobu proto může být vhodnější například stroj o síle 220 tun.
Pokud ale konstrukce výrobku umožní použít širší matrici V60, vyjde základní síla přibližně na 119 tun. Po přidání rezervy se dostaneme přibližně na 143 tun a lis o síle 170 tun již může být vhodným řešením.
Tento příklad dobře ukazuje, proč nelze tonáž vybírat bez znalosti nástrojů a požadované geometrie výrobku.
Nejčastější chyby při výpočtu lisovací síly
Výpočet pouze podle tloušťky
Bez délky ohybu a šířky matrice nelze potřebnou sílu správně určit.
Záměna síly na metr za celkovou sílu
Hodnota v tabulce bývá často uvedena pro jeden metr ohybu. U třímetrového dílu ji musíme vynásobit třemi.
Nezohlednění materiálu
Použití tabulky pro běžnou ocel při ohýbání nerezu může vést k výraznému podhodnocení potřebné tonáže.
Nulová výkonová rezerva
Stroj vybraný přesně podle teoretického minima může v reálné výrobě pracovat na hranici možností.
Příliš široká matrice
Širší V sice sníží potřebnou sílu, ale může vytvořit příliš velký rádius nebo znemožnit výrobu krátkého lemu.
Ignorování zatížení nástrojů
Dostatečně silný stroj ještě neznamená, že stejnou sílu bezpečně zvládnou použité nástroje.
Správně navržený stroj nemusí být nejsilnější. Musí především bezpečně a efektivně zvládat skutečné výrobky zákazníka.
Při nákupu ohraňovacího lisu proto doporučujeme neposuzovat pouze údaj o maximální tonáži. Správně zvolená kombinace stroje a CNC výbavy má zásadní vliv na přesnost i dlouhodobou spolehlivost výroby.
Nechte si potřebnou tonáž ověřit
Pošlete nám výkresy typických výrobků a předpokládaný objem výroby.
Navrhneme vhodnou lisovací sílu, délku stroje i základní sestavu nástrojů. Získáte tak ohraňovací lis navržený podle skutečných potřeb vaší výroby, nikoliv pouze podle obecné tabulky.
Raptor Technologies s.r.o.
E-mail: info@ohranovaci-lis.cz
Telefon: +420 777 210 149
Často kladené otázky zákazníků
Kolik tun je potřeba na ohnutí plechu o tloušťce 3 mm?
Při ohýbání jednoho metru běžné oceli o tloušťce 3 mm přes matrici V24 je potřeba přibližně 25 tun. U třímetrového ohybu to bude přibližně 75 tun bez započtení provozní rezervy.
Jaká matrice se používá pro plech o tloušťce 4 mm?
Jako výchozí volba se používá V-drážka přibližně osmkrát širší než materiál. Pro plech o tloušťce 4 mm tedy vychází matrice V32. Konkrétní volbu je nutné upravit podle požadovaného rádiusu a
délky lemu.
Vyžaduje nerez vyšší lisovací sílu?
Ano. Nerezová ocel obvykle vyžaduje přibližně 1,4 až 1,6násobek síly oproti běžné konstrukční oceli. Přesný rozdíl závisí na konkrétním druhu nerezu a jeho pevnosti v tahu.
Proč větší V-drážka snižuje potřebnou sílu?
Plech se opírá o vzdálenější hrany matrice a vzniká větší páka. K ohnutí je proto potřeba menší síla. Současně ale vzniká větší vnitřní rádius a je nutný delší lem.
Platí výpočet také pro ohýbání na doraz?
Uvedený vzorec je určen především pro ohýbání na vzduch. Ohýbání na doraz a zejména ražení materiálu vyžaduje vyšší sílu, kterou je nutné posoudit samostatně.